Druk 3D w domowym warsztacie: kiedy filament przestaje wystarczać
Drukarka 3D na filament stała się w wielu domowych warsztatach tym, czym kiedyś była wiertarka stołowa: narzędziem, po które sięga się bez zastanowienia. Uchwyt na narzędzia, zaślepka do mebla, prowadnica do piły, obudowa czujnika do automatyki ogrodowej – takie rzeczy powstają w kilka godzin i kosztują niewiele. Im dłużej jednak pracuje się z technologią FDM, tym wyraźniej widać jej granice. Warstwy nakładane jedna na drugą tworzą strukturę, która dobrze znosi obciążenia w płaszczyźnie druku, ale potrafi pęknąć wzdłuż linii warstwy, gdy siła działa w poprzek. Drobne gwinty, cienkie zatrzaski i elementy wymagające dokładności lepszej niż dwie dziesiąte milimetra wychodzą różnie, a powierzchnia zawsze zdradza sposób wykonania.
Nie oznacza to, że filament jest złym wyborem. Oznacza tylko, że warto znać dwie technologie, które zaczynają się tam, gdzie FDM ma najwięcej kłopotów: druk z żywicy światłoutwardzalnej i spiekanie proszku. Każda z nich rozwiązuje inny problem i każda wymaga innego podejścia do pracy w warsztacie.
Kiedy liczy się detal: żywica
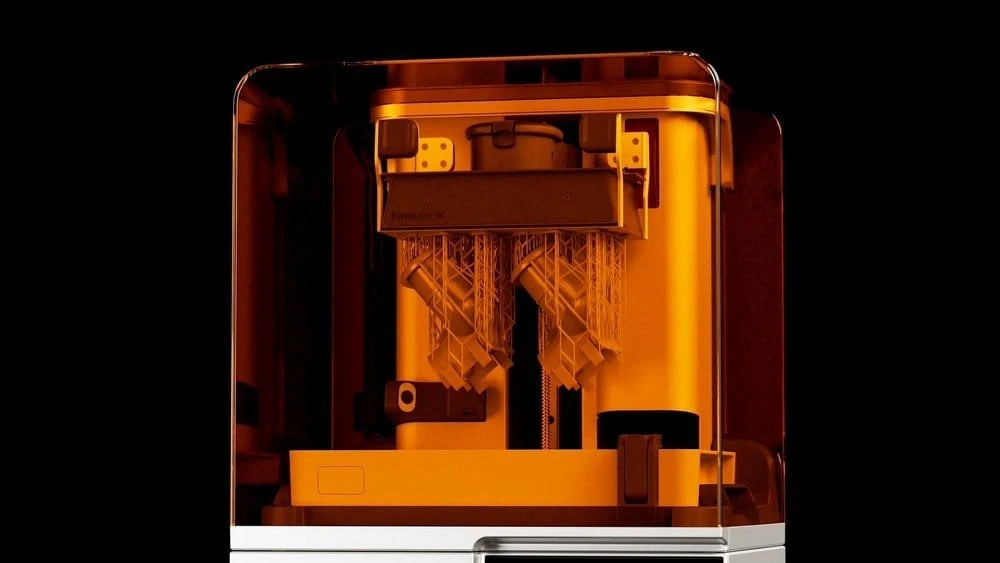
W stereolitografii źródło światła utwardza ciekłą żywicę warstwa po warstwie, a grubość pojedynczej warstwy wynosi zwykle od 25 do 100 mikrometrów. Efekt widać od razu: powierzchnia jest gładka, krawędzie ostre, a nawet niewielkie napisy i gwinty zachowują czytelny kształt. To dobra technologia do pokręteł zamiennych, które mają wyglądać jak oryginał, do modeli form na odlewy z silikonu, do precyzyjnych wzorników i do elementów, które trzeba dopasować z dokładnością do setnych części milimetra.
Żywica ma jednak swoje wymagania. Świeży wydruk trzeba wypłukać w alkoholu izopropylowym, a potem doutwardzić w świetle UV, inaczej pozostanie lepki i kruchy. Praca z nieutwardzonym materiałem wymaga rękawic nitrylowych, wentylacji i porządku – resztek żywicy nie wylewa się do zlewu, tylko utwardza je i dopiero wtedy wyrzuca. Standardowe żywice są twarde, ale mało odporne na uderzenia; do części pracujących mechanicznie stosuje się odmiany o podwyższonej udarności. Jeśli takie detale są potrzebne raz na jakiś czas, rozsądniej jest je zlecić, niż wyposażać warsztat w całą stację myjąco-utwardzającą. Wiele osób zaczyna od tego, że zamawia wydruki z żywicy w pracowni Center3DPrint i na konkretnych częściach sprawdza, czy ta technologia rozwiązuje ich problem.
Kiedy liczy się wytrzymałość: proszek
Zupełnie inaczej działa selektywne spiekanie laserowe. Cienka warstwa proszku poliamidowego, najczęściej PA12, jest podgrzewana niemal do temperatury topnienia, a laser spieka tylko te miejsca, które należą do modelu. Niespieczony proszek otacza część i podtrzymuje ją w trakcie druku, dzięki czemu nie są potrzebne podpory. W praktyce oznacza to swobodę kształtu, o jakiej przy filamencie można tylko pomarzyć: zawiasy drukowane w jednym kawałku, zatrzaski, koła zębate, kanały wewnątrz bryły czy kilka zazębionych elementów wydrukowanych od razu w stanie złożonym.
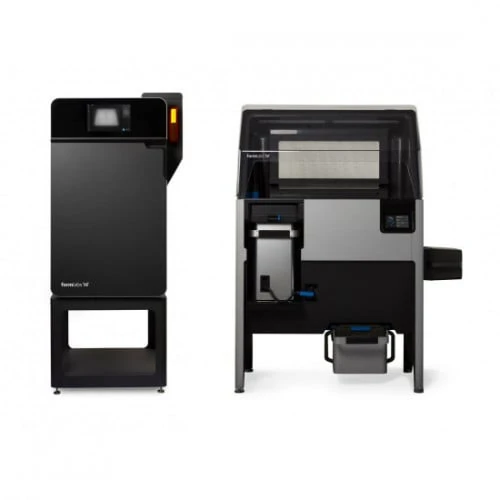
Części z poliamidu są elastyczne tam, gdzie ścianka jest cienka, i sztywne tam, gdzie jest grubsza. Ich właściwości mechaniczne są znacznie bardziej wyrównane we wszystkich kierunkach niż w wydrukach warstwowych z filamentu, dlatego sprawdzają się jako uchwyty pod obciążeniem, elementy maszyn, osłony i obudowy pracujące w trudnych warunkach. Długo technologia ta była zarezerwowana dla dużych biur projektowych, ale dziś do małych firm i pracowni trafiają kompaktowe maszyny spiekające proszek PA12, które mieszczą się w zwykłym pomieszczeniu technicznym.
Warto przy tym pamiętać o realiach. Proszek wymaga stacji do odsiewania i czyszczenia części, a materiał, który nie został spieczony, miesza się ze świeżym w określonych proporcjach. Potrzebne jest stanowisko z odciągiem, maska przeciwpyłowa i dyscyplina w utrzymaniu czystości. Dla kogoś, kto drukuje okazjonalnie, to zbyt wiele. Dla pracowni, która regularnie wykonuje krótkie serie funkcjonalnych części, to często najrozsądniejszy sposób pracy.
Jak dobrać technologię do zadania
- Szybki przyrząd, szablon lub uchwyt – filament, bo liczy się czas i prostota.
- Część zamienna, która ma wyglądać jak oryginał – żywica, ze względu na gładką powierzchnię i ostre detale.
- Element pracujący pod obciążeniem lub ruchomy – proszek PA12, bo wytrzymałość jest podobna w każdym kierunku.
- Model formy do odlewu z silikonu – żywica, która wiernie odwzorowuje teksturę.
- Kilka sztuk tej samej części funkcjonalnej – proszek, bo w jednym zadaniu można ułożyć wiele elementów jeden nad drugim.
Projekt ma znaczenie bardziej niż maszyna
Każda technologia wybacza inne błędy. W druku z proszku minimalna grubość ścianki to zwykle około 0,8 milimetra, a ruchome elementy drukowane razem potrzebują luzu rzędu 0,3–0,5 milimetra, żeby nie zespoliły się ze sobą. Zamknięte puste przestrzenie trzeba wyposażyć w otwory, przez które da się usunąć proszek. W żywicy podobne otwory pozwalają wypłynąć nieutwardzonemu materiałowi, a orientacja modelu na platformie decyduje o tym, gdzie pojawią się ślady po podporach. W filamencie najważniejszy jest kierunek warstw względem sił, które będą działać na część. Kilka minut poświęconych na przemyślenie tych kwestii oszczędza godziny poprawek i zmarnowany materiał.
Porządek i bezpieczeństwo
Domowy warsztat rzadko ma wentylację mechaniczną, dlatego warto ustawić drukarki z dala od miejsca, w którym przebywa się przez dłuższy czas. Filamenty ABS i ASA wydzielają przy druku wyczuwalne opary, żywice drażnią skórę, a drobny proszek nie powinien rozchodzić się po pomieszczeniu. Osobne pojemniki na odpady, rękawice, okulary ochronne i ściereczka nasączona alkoholem rozwiązują większość problemów. Reszta to nawyk: sprzątanie po każdym wydruku, a nie raz w miesiącu.
Podsumowanie
Drukarka na filament pozostanie podstawowym narzędziem w większości warsztatów i nie ma powodu, by ją zastępować. Kiedy jednak część musi być bardzo dokładna albo wyjątkowo wytrzymała, lepiej sięgnąć po technologię, która do takich zadań została stworzona. Żywica daje detal i gładką powierzchnię, proszek – swobodę kształtu i odporność mechaniczną. Świadomy wybór między nimi jest dziś równie ważną umiejętnością majsterkowicza jak dobór wiertła do materiału.