
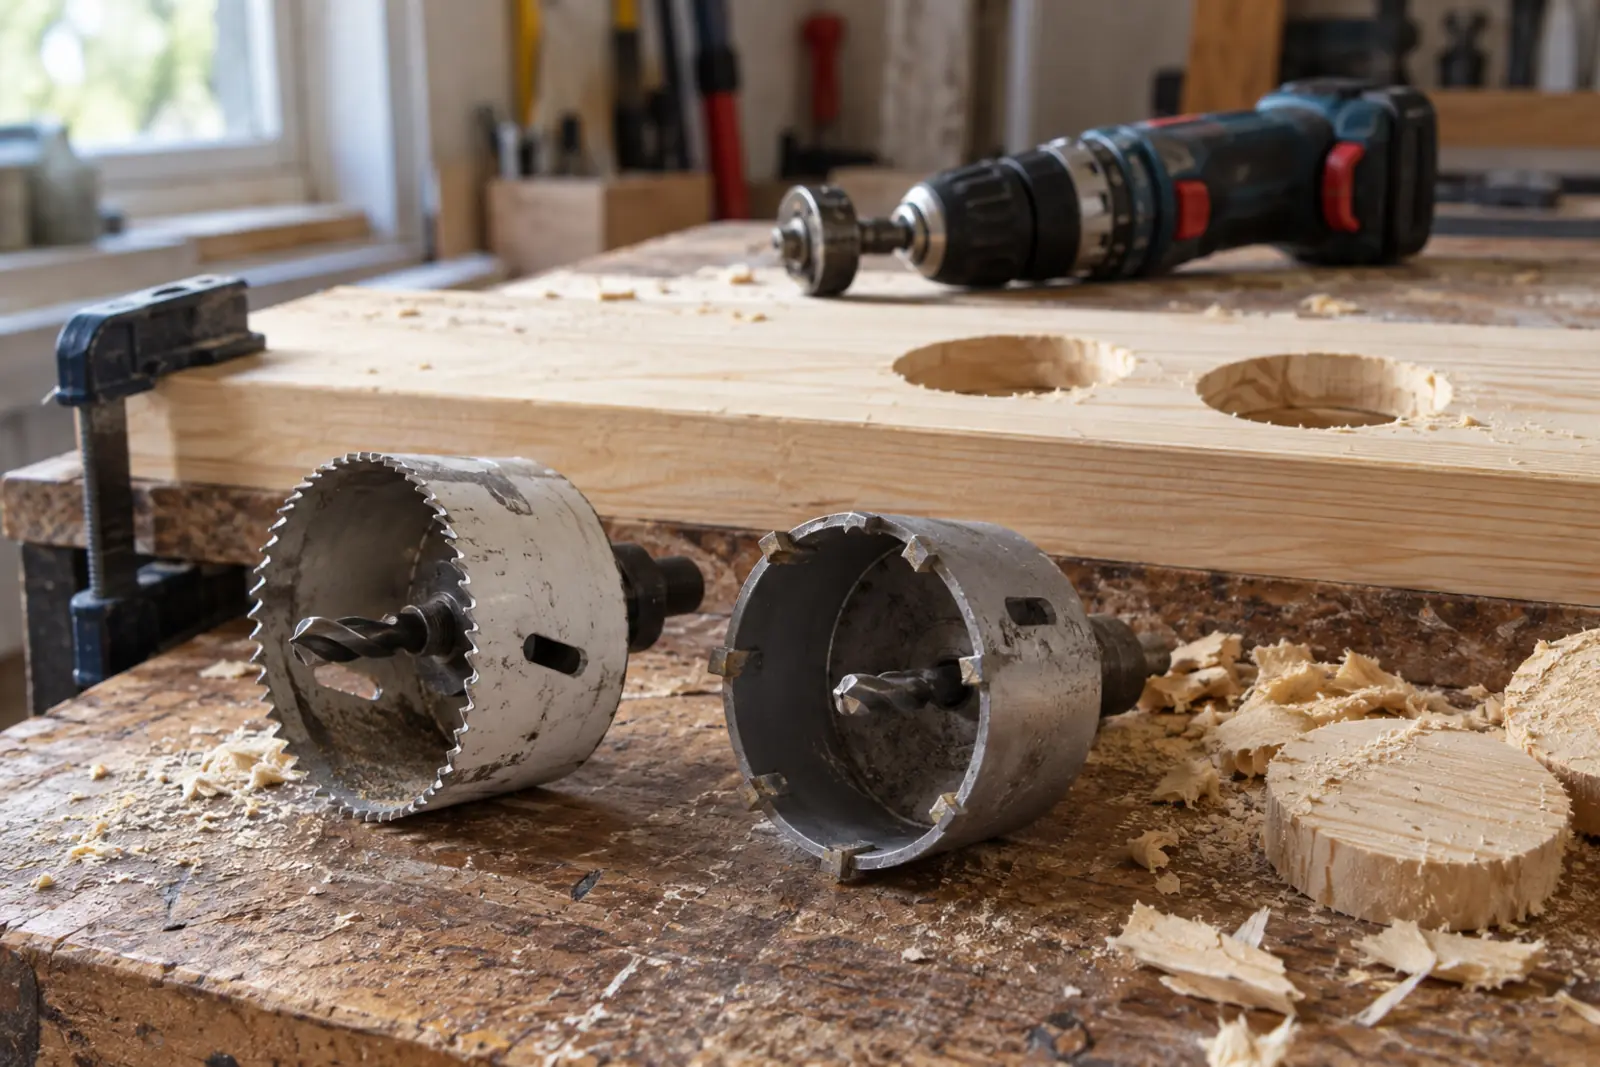
Otwornica do drewna – bimetal czy węglik spiekany?
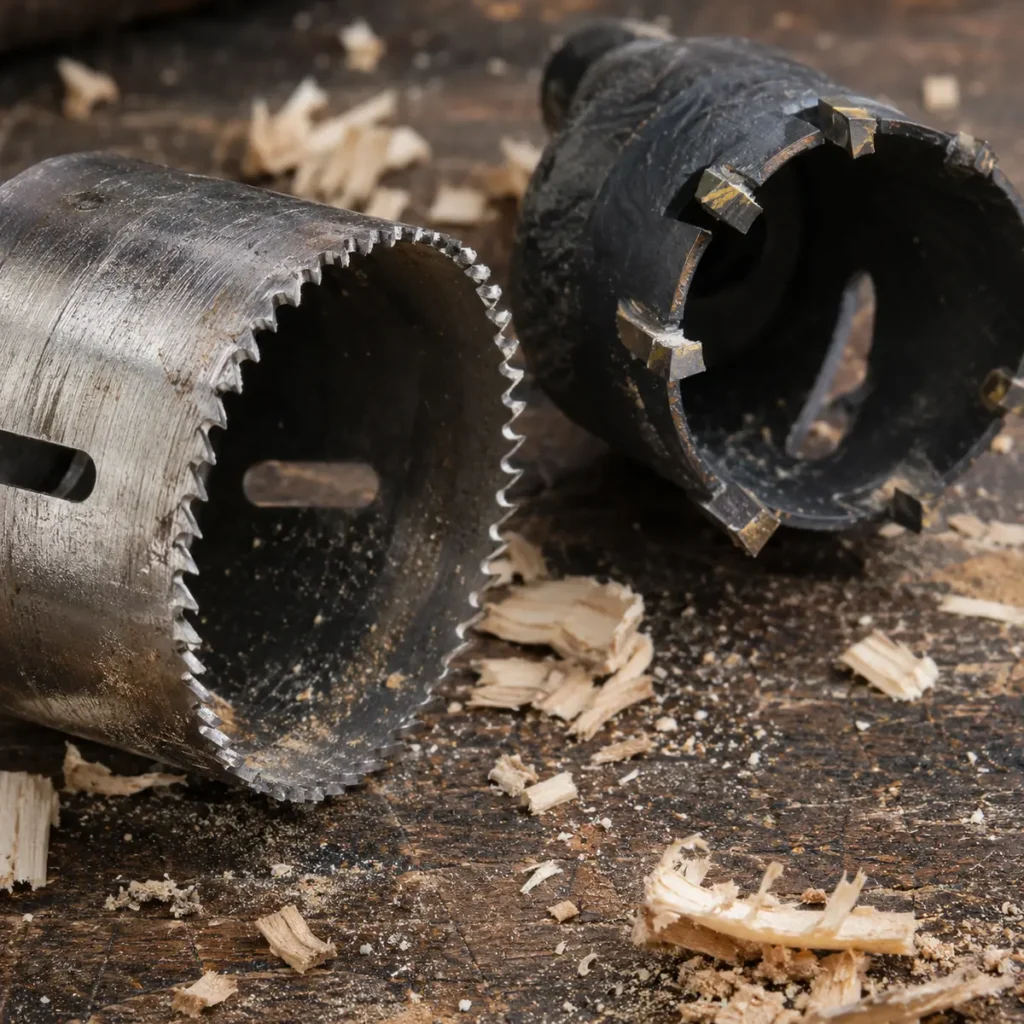
Do typowych prac domowych w litym drewnie, sklejce i cienkich płytach najbardziej uniwersalnym wyborem na początek jest otwornica bimetalowa. Kosztuje zwykle mniej, a przy prawidłowym prowadzeniu dobrze radzi sobie również z tworzywami i niektórymi cienkimi elementami metalowymi — o ile producent wyraźnie przewidział takie zastosowanie. Natomiast przy częstym wierceniu w MDF, płytach laminowanych, kompozytach albo drewnie, w którym mogą występować łączniki, warto rozważyć otwornicę z zębami z węglika spiekanego. Jest odporniejsza na ścieranie i wysoką temperaturę, lecz wyższa cena nie oznacza automatycznie gładszej krawędzi. Duże znaczenie mają także geometria zębów, obroty i technika wiercenia.
Otwornica do drewna – wybór według rodzaju pracy
Nie ma jednego wariantu najlepszego do każdego materiału. Najpierw trzeba określić, w czym i jak często będą wykonywane otwory.
| Sytuacja | Rozsądny pierwszy wybór | Dlaczego | Ważne zastrzeżenie |
|---|---|---|---|
| Sporadyczne otwory w litym drewnie | Bimetal | Uniwersalność i niższy koszt wejścia | Trzeba dobrać obroty do średnicy |
| Sklejka z widoczną warstwą forniru | Bimetal lub model o geometrii do czystych cięć | Łatwiej kontrolować krawędź | O wyniku decyduje również podkładka i wiercenie z dwóch stron |
| Częsta praca w MDF lub płycie wiórowej | Węglik | Lepsza odporność na ścieranie | Model musi być przeznaczony do płyt drewnopochodnych |
| Płyta laminowana i kompozyty | Węglik | Dobra trwałość przy materiałach warstwowych | Agresywne zęby mogą wyszczerbić widoczną powierzchnię |
| Drewno z możliwymi gwoździami | Model wyraźnie dopuszczony do drewna z łącznikami | Ogranicza ryzyko natychmiastowego uszkodzenia zębów | Nie każda otwornica węglikowa ma takie zastosowanie |
| Drewno, PVC i cienki metal jednym systemem | Bimetal wielomateriałowy | Szeroki zakres zastosowań | Trzeba przestrzegać osobnych prędkości dla każdego materiału |
Co naprawdę różni bimetal od węglika?
Otwornica bimetalowa
W konstrukcji bimetalowej uzębienie z twardej stali szybkotnącej jest połączone z bardziej sprężystym korpusem. Dzięki temu narzędzie może znosić drgania i niewielkie przeciążenia lepiej niż całkowicie sztywna koronka.
Dokumentacja dostępnych modeli pokazuje jednak, że bimetale mogą mieć zarówno uzębienie progresywne, jak i stosunkowo agresywną geometrię. Nie każda otwornica bimetalowa ma drobne zęby, dlatego warto sprawdzić kartę konkretnego produktu, a nie kierować się wyłącznie materiałem ostrza.
Największą zaletą bimetalu pozostaje uniwersalność. Jeżeli jedna koronka ma służyć do drewna, MDF, PVC i okazjonalnie cienkiego metalu, taki wariant jest zazwyczaj racjonalnym kompromisem.
Otwornica z węglikiem spiekanym
W tym wariancie pracują pojedyncze zęby lub płytki z materiału znacznie odporniejszego na ścieranie i temperaturę. Ponadto większe przestrzenie między zębami ułatwiają odprowadzanie wiórów. W efekcie odpowiednio dobrany model może szybciej przechodzić przez materiały ścierne i warstwowe.
Przewagą węglika jest przede wszystkim trwałość robocza, a nie gwarancja idealnie gładkiego otworu. Rzadkie i agresywne zęby potrafią pozostawić bardziej poszarpaną krawędź, zwłaszcza gdy płyta nie jest podparta albo operator zbyt mocno naciska.
Nie należy również utożsamiać każdej koronki węglikowej z otwornicą do drewna. Narzędzie przeznaczone do muru, ceramiki lub betonu może mieć zupełnie inną geometrię i nie powinno być używane jako uniwersalna koronka stolarska.
Lite drewno, sklejka, MDF i ukryte gwoździe
W miękkim drewnie obie konstrukcje mogą pracować skutecznie. Jednak przy pojedynczych otworach bimetal zwykle wystarcza, podczas gdy węglik zaczyna przynosić wymierną korzyść przy pracy seryjnej albo dużych średnicach.
W sklejce problemem nie jest jedynie zużycie zębów, lecz wyrywanie zewnętrznego forniru. Dlatego widoczną stronę płyty warto podeprzeć odpadowym kawałkiem drewna. Jeszcze lepszy efekt można uzyskać, przerywając wiercenie po przebiciu wiertła prowadzącego i kończąc otwór od drugiej strony.
MDF oraz płyta wiórowa zawierają spoiwa i drobne cząstki, które przyspieszają zużycie krawędzi tnącej. Jeżeli takich otworów ma powstać dużo, dopłata do właściwej otwornicy węglikowej może obniżyć koszt pojedynczego cięcia.
Z kolei przy drewnie rozbiórkowym nie wolno zakładać, że każdy ząb węglikowy poradzi sobie z gwoździem. Do drewna z łącznikami należy wybierać wyłącznie model wyraźnie dopuszczony przez producenta. Wiertło prowadzące również może trafić w śrubę, dlatego wcześniej trzeba obejrzeć element i w razie potrzeby użyć detektora.
Jak wiercić bez przypalenia i wyrwania krawędzi?
Materiał powinien być stabilnie zamocowany, a pod strefą wyjścia warto umieścić deskę odpadową. Wiertarkę należy ustawić bez udaru, ponieważ mechanizm udarowy nie poprawia cięcia drewna, a może zwiększać drgania i wyrywanie włókien.
Im większa średnica koronki, tym mniejsza powinna być prędkość obrotowa. Dokładną wartość należy odczytać z tabeli producenta. Jednocześnie nie warto dociskać narzędzia całym ciężarem, ponieważ nadmierny nacisk ogranicza usuwanie wiórów i podnosi temperaturę.
Podczas głębszego cięcia trzeba okresowo wycofywać koronkę, aby opróżnić przestrzenie między zębami. Dym, zapach przypalonego drewna albo szybko narastające drgania są sygnałem do przerwania pracy, oczyszczenia narzędzia i sprawdzenia jego ostrości.
Duże otwornice mogą gwałtownie zakleszczyć się w materiale. Dlatego wiertarkę należy trzymać oburącz, a jeśli ma uchwyt boczny — korzystać z niego. Nie wolno również trzymać małego elementu dłonią zamiast zacisku.
Ponadto MDF i inne płyty wytwarzają dużo drobnego pyłu. Odciąg przy narzędziu, okulary i odpowiednia ochrona dróg oddechowych ograniczają narażenie, ale poziom ochrony trzeba dopasować do materiału oraz warunków pracy.
Kiedy dopłata do węglika rzeczywiście się opłaca?
Zamiast porównywać tylko ceny zakupu, warto oszacować koszt wykonania wszystkich planowanych otworów. Węglik ma sens, gdy jego większa trwałość zostanie faktycznie wykorzystana — na przykład podczas zabudowy z płyt, powtarzalnych montaży albo pracy w materiałach laminowanych.
Do okazjonalnego wycinania otworów w deskach lepszą inwestycją może być dobrej jakości bimetal, stabilny trzpień oraz zapasowe wiertło prowadzące. Co więcej, przed zakupem należy sprawdzić maksymalną głębokość cięcia, zgodność trzpienia i dopuszczalną moc urządzenia.
Najpierw warto kupić potrzebną średnicę, a nie duży zestaw przypadkowych koronek. Średnica otworu powinna uwzględniać wymagany luz montażowy, lecz nie można przyjmować tej samej tolerancji dla rur, puszek i elementów wentylacyjnych.
FAQ
Czy otwornicą do metalu można wiercić w drewnie?
Tak, jeżeli producent wymienia drewno w zastosowaniach danego modelu. Jednak geometria zoptymalizowana pod metal może ciąć wolniej niż koronka przeznaczona głównie do drewna.
Która otwornica pozostawia gładszą krawędź?
Nie da się tego rozstrzygnąć wyłącznie na podstawie słów „bimetal” i „węglik”. O jakości krawędzi decydują także geometria zębów, podparcie materiału, obroty i sposób zakończenia otworu.
Czy węglik zawsze przetnie ukryty gwóźdź?
Nie. Taką możliwość musi wyraźnie dopuszczać producent konkretnej otwornicy. Ponadto odporność korony nie oznacza automatycznie odporności wiertła prowadzącego.
Dlaczego otwornica przypala drewno?
Najczęstsze przyczyny to zbyt wysokie obroty, stępione lub zalepione zęby, niewystarczające usuwanie wiórów oraz nadmierny nacisk. Pracę należy przerwać, zanim przegrzanie trwale uszkodzi ostrze.
Źródła
- Milwaukee Tool EU — HOLE DOZER bi-metal: konstrukcja, uzębienie i materiały
- Milwaukee Tool EU — HOLE DOZER z zębami węglikowymi
- Bosch Professional — Progressor for Wood and Metal Hole Saw
- HSE — zagrożenia związane z pyłem drzewnym
- HSE — ograniczanie pyłu podczas cięcia i szlifowania drewna